 Vegye fel a kapcsolatot


Epoxi üvegszálas lap: folyamat, nem csak anyag
Az epoxi üvegszálas lapok nem jönnek ki egyetlen formából. Ezek a textilgyártás és a hőre keményedő kémia eredményei, és ez a folyamat mindent meghatároz a dielektromos szilárdságtól a hosszú távú méretstabilitásig. Ha szigetelőlemezeket adott meg az akkumulátorokhoz, kapcsolóberendezésekhez vagy PCB-szerelvényekhez, akkor már bízott ebben a folyamatban. Ugyanannak a gyártási családnak a része, amelyet szén- és aramid laminátumokhoz használnak, de az üvegszövet és az epoxi esetében a költségek, a szigetelés és a mechanikai szilárdság egyensúlya eltérő.
A "hogyan készül az epoxi üvegszálas lap" kérdésére a közvetlen válasz az, hogy a lapot úgy állítják elő, hogy a szőtt E-üvegszövetet epoxigyantával impregnálják, a gyantával bevont rétegeket egymásra rakják, majd hő és nyomás hatására kikeményítik. A leírás mögött olyan nyomok szakaszok egyszerűek, amelyek a gyanta viszkozitásának, a szárítási hőmérsékletnek, a nyomásnak, a hűtési sebességnek és a kötési időnek a szigorú ellenőrzését igénylik.
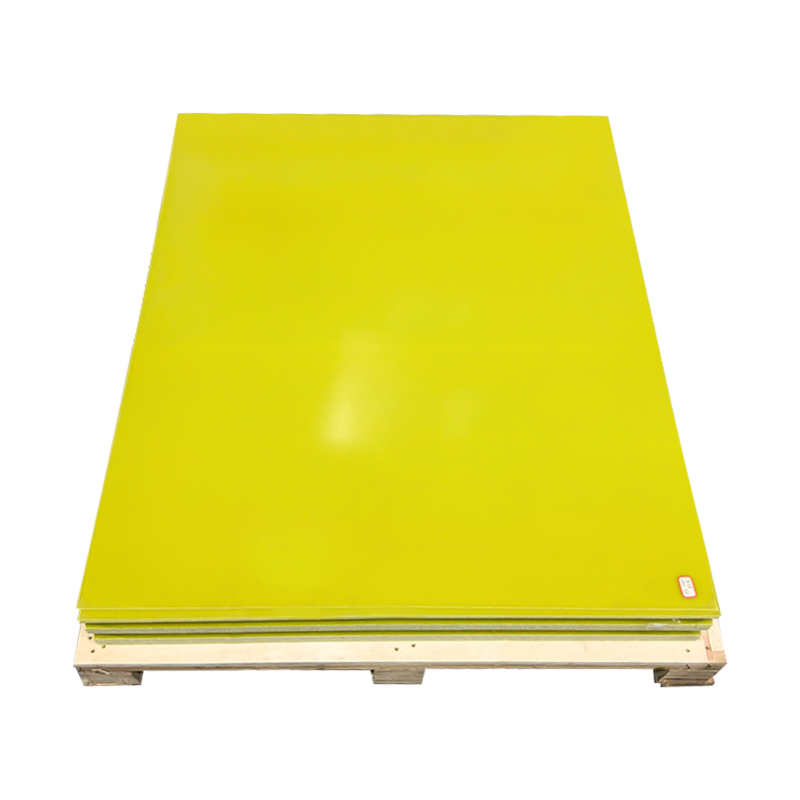
A leggyakoribb kereskedelmi forma egy epoxi üvegszálas szigetelőlap , lapos panelekbe préselve elektromos szigeteléshez és nagy terhelésű mechanikai alkatrészekhez.
 Egyedi epoxigyanta üvegszálas szigetelőlap-gyártók, gyár Egyedi epoxigyanta üvegszálas szigetelőtáblát kínálunk, a Jiangyin Dongli New Materials Technology Co., Ltd. a kínai epoxigyanta üvegszál... Termék megtekintése →
Mi kerül egy epoxi üvegszálas lapba
Üvegszálas szövet
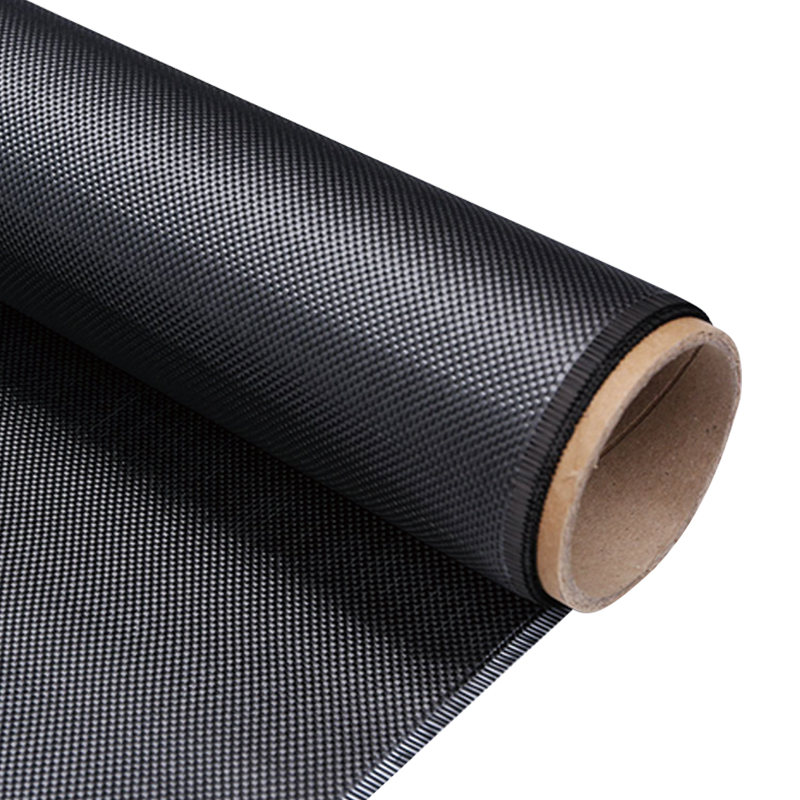
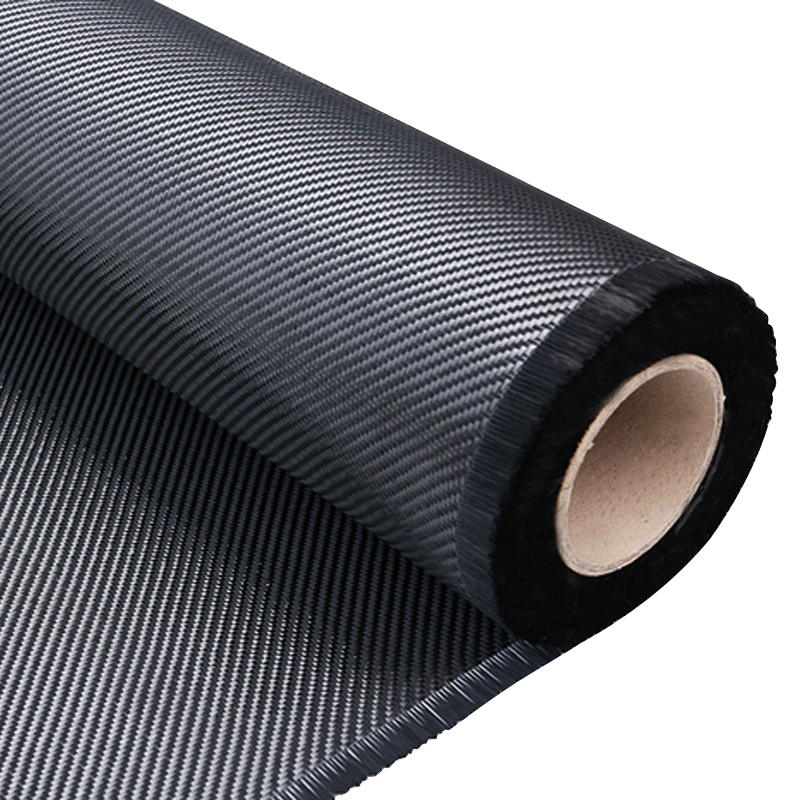
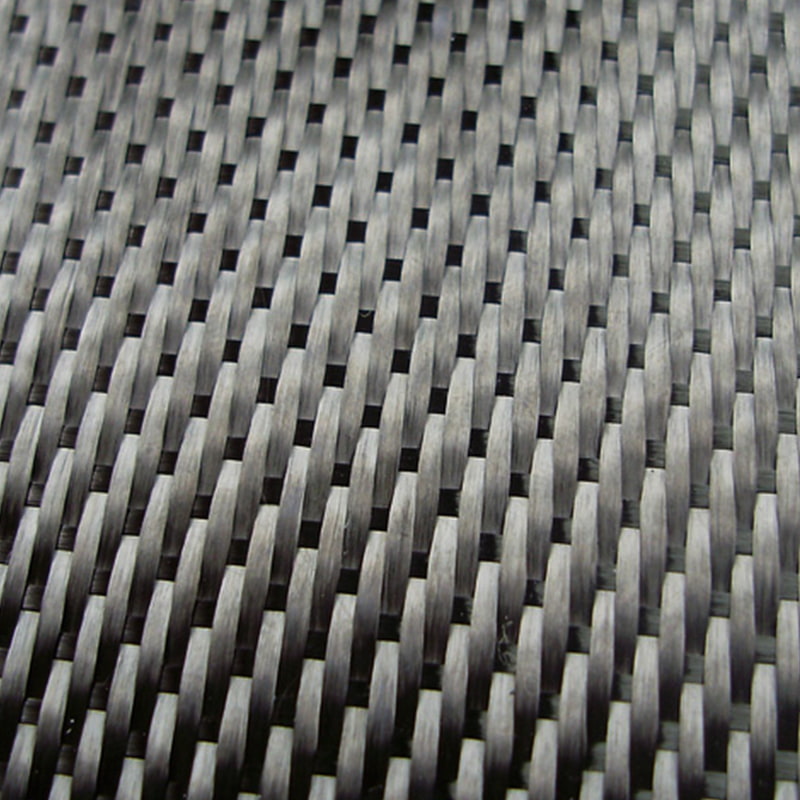
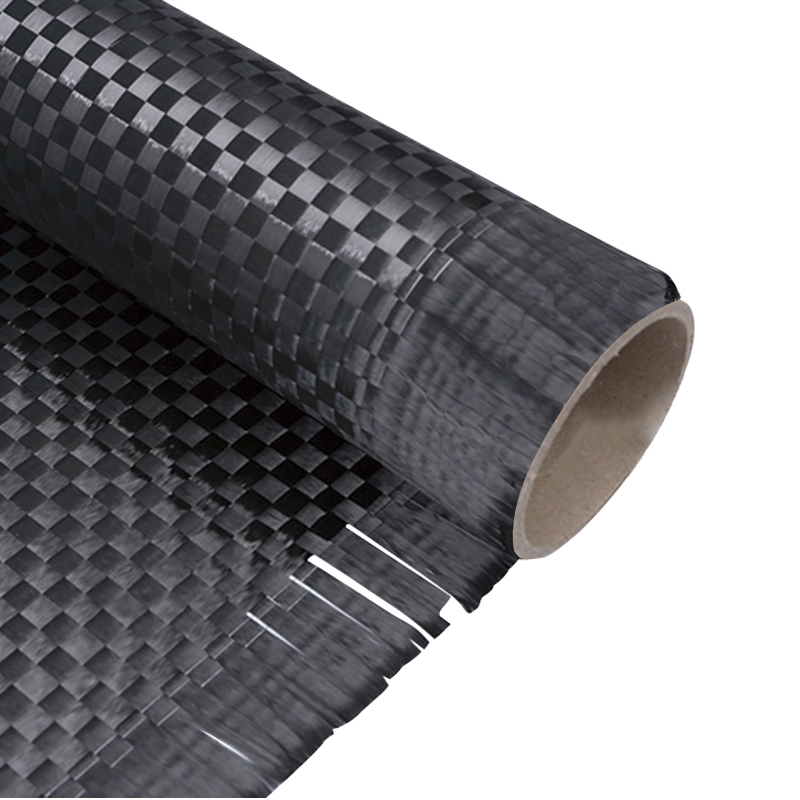
Az epoxi üvegszálas lap E-üveg folytonos szálas fonalat használ, ami a legtöbbet használta a nagy elektromos ellenállás és a hatékonyság miatt választottak ki. A fonalat csavarják vagy enyhén sodrják, majd kiegyensúlyozott sima szövéssé, vagy esetenként twillbe szőik a jobb illeszkedés érdekében, általában 100 és 300 g/m² közötti felületi tömeggel. A sima simább felületet és jobb méretstabilitást biztosít, míg a twill könnyebben illeszkedik az ívelt szerszámokhoz. A laminálás előtt a kendőt hővel megtisztítják, hogy eltávolítsák a szövési kenőanyagokat, majd szilán kötőanyaggal kezelik. Ez a méretezés kémiai hidat hoz létre az üvegfelület és az epoximátrix között; enélkül a laminátum leválhat, mert a gyanta nem tudja megragadni a sima szálakat. A mögöttes szövési és felületi logika hasonló a szőtt műszaki szövet gyártás más nagy teljesítményű kompozitokban .
Epoxigyanta rendszer
Az epoxigyanta biztosítja a lemez elektromos szigetelését, vegyszerállóságát és hőtűrését. A legtöbb készítmény kétfunkciós epoxit, például biszfenol A-t vagy biszfenol F-et használ, keményítővel, gyorsítóval és égésgátló adalékokkal kombinálva. Az oldószerek vagy a reaktív hígítók eléggé csökkentik a viszkozitást ahhoz, hogy a ruha gyorsan átnedvesedjen impregnáló fürdőben. A gyanta összetétele az üzemi hőmérsékletet is beállítja: a szabványos biszfenol rendszer a kikeményedés után A 130-150°C üvegesedési Tg-t ér el, míg a novolac epoxi vagy többfunkciós gyantarendszerek javíthatják a hőállóságot. Az elektromos biztonság érdekében általában halogénezett epoxit vagy más égésgátló vegyszert használnak az UL94 V0 besorolás eléréséhez.
Hogyan készül az epoxi üvegszálas lap: lépésről lépésre
Bár a gyártási sorrend szabványos, a pontos alapértékek a gyanta kémiájának, a lemezvastagságnak és a szükséges elektromos besorolásnak megfelelően változnak. Az alábbi lépések egy modern kompozit gyárban használt ipari útvonalat írják le.
- Szövet előkészítés. Az E-üvegkendőt átvizsgálják, hővel megtisztítják és kötőanyaggal kezelik, így a felület készen áll a gyanta kinedvesítésére.
- Gyantafürdő készítmény. Az epoxit, a keményítőt, az égésgátló adalékokat és az oldószert összekeverik, szűrik, és tesztelik a viszkozitást és a gélesedési időt, mielőtt sor került volna.
- Impregnálás és B-staging. Az üvegszövet a gyanta bemerítési tartályon és a gyanta felszívását szabályozó adagolóhengerek között halad át. A célgyantatartalom általában 35-45 tömeg%. A nedves ruha ezután egy 100-160°C-os szárítótoron halad keresztül, ahol az oldószer elpárolog, és a száraz, en tapadós állapotba kerül. Ezen a ponton az anyagot an epoxi prepreg
 Egyedi epoxi szénszálas prepreg gyártók, gyár Egyedi epoxi szénszálas prepreg terméket kínálunk, a Jiangyin Dongli New Materials Technology Co., Ltd. Kína Epoxy Carbon Fiber Prepreg gyártója... Termék megtekintése → , egy félig kikeményedett termék, amely későbbi lamináláshoz tárolható. A szakaszolás mértékét a gyártási mintákon ellenőrzik, így a prepreg megtartja a megfelelő folyást, tapadást és eltarthatóságot.
- Vágás és felrakás. A prepreget lapméretre vágják, egy meghatározott számú rétegben egymásra rakják, hogy elérjék a kívánt vastagságot. Egy tipikus 2 mm-es tábla nyolc-tíz réteget használ, míg egy 50 mm-es lemezt sokkal többet. A lerakás tiszta, szabályozott hőmérsékletű helyiségben történik; ebben a gyárban a présterületet elválasztják a fektetési területtől, hogy elkerüljék a por beszorulását a rétegek közé.
- Meleg preselés. A köteget fűtött présbe helyezzük. A hőmérséklet és a nyomás emelése egy szabályozott görbe szerint történik. A gyanta kifolyik, kinedvesíti a maradék szálakat, kitölti az üregeket, és térhálósodik egy merev, hőre keményedő hálózatát. A nyomást gyakran két szakaszban alkalmazzák: az erősebb kezdeti nyomást lehetővé teszi a gyanta szétválasztását, majd a nagy nyomást a laminátumot a végső sűrűségére tömöríti.
- Hűtés, vágás és ellenőrzés. A panelt nyomás alatt lehűtik, hogy nem akarják a vetemedést, majd méretre vágják. A vastagságot, a felületi hibákat és az elektromos minőségek esetében a dielektromos tulajdonságokat kiszállítás előtt ellenőrizzük. Egyes felületi csiszoltak a vastagság tűréshatárának növelése érdekében, amikor precíziós táblához vagy PCB-szerelvénytáblához használják őket.
Kulcsfontosságú folyamatparaméterek, amelyek meghatározzák a lap minőségét
A legtöbb különbség a konzisztens lap és az egy tételes probléma között adódik, hogy a gyár milyen szigorúan ellenőrzi a folyamatot. A táblázat felsorolja azokat a paramétereket, amelyeket minden gyártási futtatáskor mérni kell.
| Paraméter | Tipikus tartomány | Miért számít |
|---|---|---|
| Az üvegszövet területi súlya | 100-300 g/m² | Szabályozza a gyanta felszívódását, a mechanikai szilárdságot és a vastagság felhalmozódását rétegenként. |
| Gyantatartalom száradás után | 35-45 tömeg%. | Kiegyensúlyozza a dielektromos szilárdságot az interlamináris nyírószilárdsággal. |
| Impregnálás szárítási hőmérséklete | 100-160°C | Eltávolítja az megoldott anélkül, hogy a gyant túl messzire vinné a felhordás előtt. |
| Kikeményedési hőmérséklet | 150-180 °C | Meghatározza a térhálósodás sűrűségét és az üvegesedési hőmérsékletet. |
| Kikeményedési nyomás | 3-10 MPa | Eltávolítja a levegőt, tömöríti a rétegeket, és ajánlja az üregeket és a rétegvesztést. |
| Kúratartási idő | 60-150 perc | Egyenletes reakciót biztosít az egész kötegben, különösen vastag deszkáknál. |
A leggyakrabban auditált szám a gyanta-rost arány ; már néhány százalékpontos sodródás is megváltoztatja a vágási viselkedést, a dielektromos szilárdságot és a vastagságtűrést. Vastag táblák esetén a hűtési fázis fontos: a túl gyors hűtés a kikeményedés után belső feszültségeket hoz létre a szélek közelében. Egy jó eljárás nyomás alatt lehűl, és tartalmazhat egy utókezelési lépést a laminátum stabilizálására a megmunkálás előtt.
Minőségellenőrzés és szállítóválasztás
A vevő számára a folyamat számít, mert előrejelzi az adatlapértékeket. A túl kis nyomással préselt panel finom üregeket rejthet el, amelyek gyengítik a táblát, és utakat teremtenek az elektromos nyomkövetéshez. A kiegyensúlyozatlan gyantaarányú lap átmenhet a bejövő vizuális ellenőrzésen, de a megmunkálás után sikertelen. az első kérdés csak a lap osztályzatának, hanem az, hogy az adott osztályzat mögötti folyamatot nem feltétlenül ezért figyelemmel kísérik-e.
A beszállító értékelésekor kérjen dokumentációt a gyúlékonyságról (UL94 V0), a hajlítószilárdságról, a dielektromos szilárdságról és a vastagságtűrésről. A megmunkált alkatrészek vágásánál elég az élek minőségét, azt, hogy a tábla kikeményedett-e ahhoz, hogy vagy bélyegzés után lapos maradjon. Kérdezze meg azt is, hogy a gyár tud-e egyedi méreteket szállítani, mert a szövést és sajtolást végző egyablakos gyár nagyobb valószínűséggel módosítja az üveg stílusát és a gyantatartalmat, mint az, amelyik csak importált deszkát vág.
A vertikális integráció mérhető különbséget jelent. A szövést, gyantakezelést, prepreg előkészítést, melegsajtolást és kikészítést irányító gyár képes nyomon követni a hibát a forrásig, és kijavítani, mintává válni. Ezért működünk a egyablakos kompozit anyagok gyártója : A Jiangyin Dongli New Materials Technology Co., Ltd. egy telephelyen kezeli a teljes láncot, 24 műszaki személyzettel, tíz gyártósorral és egy 32 000 m²-es termelési padlóval, szabályozott hőmérsékletű műhelyekkel és 100 000 osztályú tiszta területtel.
Ha szabványos lapokra vagy egyedi laminált lapokra van szükség az akkumulátor szerelvényekhez, kapcsolóberendezésekhez, transzformátor szigeteléshez vagy mechanikai burkolatokhoz, akkor a gyártási folyamat az első, amit meg kell érteni. A teljes áramlásszabályozással az üveg stílusát, gyantatartalmát és vastagságát a célfelhasználáshoz tudjuk igazítani, valamint a kikeményedett lapot egyedi megmunkált alkatrészekké tudjuk feldolgozni.


 +86-13961668677

 No. 61, Xingyuan Road, Jiefang falu, Gushan Town, Jianyin City, Jiangsu tartomány, Kína.
