 Vegye fel a kapcsolatot


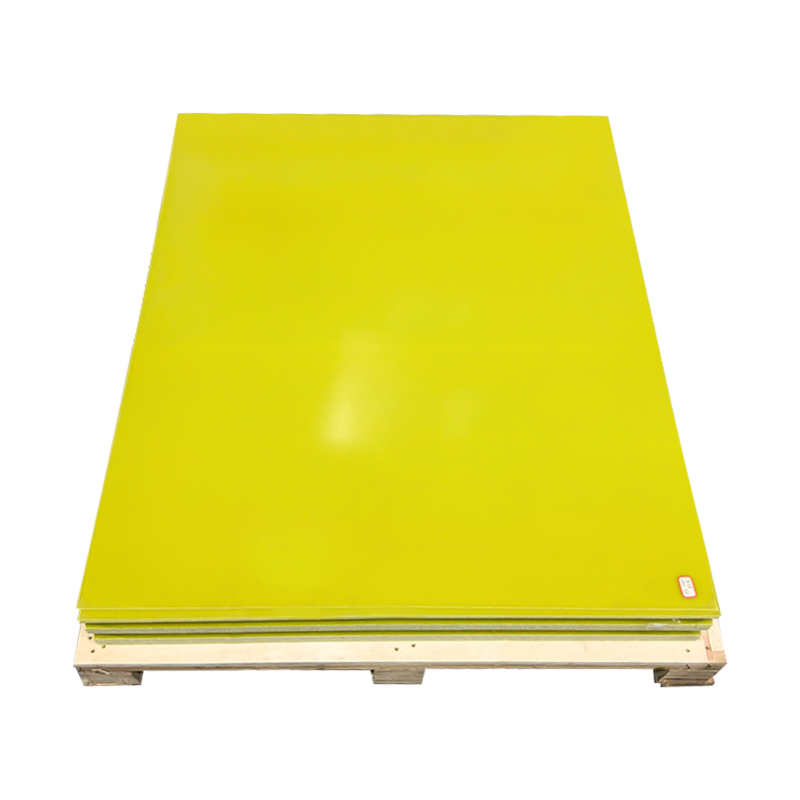
A lítium-akkumulátoros szigetelőbetétet, a PCB-teszttartót vagy a kapcsolóberendezés tartólemezét meghatározó mérnök általában ugyanazzal a gyakorlati kérdéssel kezdi: milyen vastag legyen az epoxi üvegszálas lemez? A válasz sokkal többet érint, mint a termék költségét. A vastagság növekedése drámaian merevebbé teszi a laminátumot, növeli az abszolút áttörési feszültséget, és könnyen alábecsülhető módon megváltoztatja a hőáramlást, a síkságot és a megmunkálhatóságot. Rövid következtetés a részletek előtt: a vastagság a legfontosabb specifikáció, amelyet az anyagminőség után választasz, és egyik hatása sem lineáris. Ez a cikk elmagyarázza, hogy az egyes kulcstulajdonságok hogyan reagálnak a vastagságra, és lépésről lépésre ismerteti a gyártás során nem meghibásodó lap kiválasztását.
A rövid válasz: Milyen vastagságot szabályoz
Az epoxi üvegszálas laminátumban a vastagság nem egyszerűen geometriai méret. Megváltoztatja a száltérfogat, a gyantában gazdag régiók és a préselés során reteszelt belső feszültség közötti kapcsolatot. A legfontosabb kapcsolatok, amelyekre emlékezni kell:
- A hajlítási merevség nagyjából a kocka vastagságával növekszik, így egy 4 mm-es lemez sokkal merevebb, mint az azonos anyagú 2 mm-es lap.
- Az átütési feszültség a vastagsággal nő, de a dielektromos szilárdság milliméterenként csökken, így a további vastagság elektromosan kevésbé hatékony.
- Növekszik a hőellenállás, ami azt jelenti, hogy a vastagabb lap lassabban vezeti a hőt, és folyamatosan melegszik.
- Növekszik a vetemedés és a belső feszültség, így vastag lemezeken nehezebben garantálható a laposság.
- A megmunkálás nehezebbé válik, magasabb hőfokkal, gyorsabb szerszámkopással és nagyobb a fúrás és vágás során az élleválás veszélye.
Ezek a hatások magyarázatot adnak arra, hogy miért megbízhatatlan az általános szabály, hogy "a vastagabb egyszerűen erősebb és biztonságosabb". Ugyanaz az anyagminőség különböző vastagságoknál más mérnöki anyagként viselkedik, és a vastagságot rendszerszinten kell kiválasztani, nem elszigetelten.
Mechanikai szilárdság és merevség
Hajlítási merevség skálák a vastagsági kockával
Egy adott szélességű lemeznél a hajlítási merevség arányos a kocka vastagságával. A vastagság megkétszerezése nagyjából nyolcszorosára csökkenti a hajlítási terhelés alatti elhajlást, miközben minden más egyenlő. Ez az oka annak, hogy egy 10 mm-es epoxiüveg fedélzeti lemez présszerelvényhez teljesen más érzés, mint egy 5 mm-es lemez. Ha egy alkatrésznek ellenállnia kell az elhajlásnak, például a szerelősínnek, a rögzítőalapnak vagy az elektromos berendezések támasztékának, a vastagság növelése a rendelkezésre álló legközvetlenebb tervezési kar.
A hajlítási szilárdság jobban függ a laminátum minőségétől, mint a vastagságtól
A hajlítószilárdság az a feszültségszint, amelynél a laminátum eltörik, és ezt nem a milliméterek száma, hanem a gyantarendszer, az üvegszövet stílusa és a konszolidáció minősége határozza meg. A vastagabb lemez csak azért visel nagyobb abszolút terhelést, mert nagyobb a keresztmetszete. Ugyanakkor a vastag laminátumok több rétegfelületet tartalmaznak, és minden üreg, száraz folt vagy térhálósodási feszültség a semleges tengely közelében csökkentheti az effektív szilárdságot. A vastag epoxi üveglapok terepi meghibásodását ezért gyakrabban okozza a rossz rétegközi integritás, mint a nem megfelelő anyagvastagság. A teherhordó lemezek szállítójának értékelésekor kérjen ellenőrzést a használatával üvegesedési hőmérséklet és rétegközi nyírószilárdság vizsgálati módszerei ahelyett, hogy egyetlen hajlítószilárdsági számra hagyatkozna.
Elektromos szigetelési teljesítmény
Szigetelési alkalmazásoknál a vastagság hatását két különböző mennyiségen kell leolvasni: a dielektromos szilárdságon és az átütési feszültségen.
A dielektromos szilárdság a vastagság növekedésével csökken
A dielektromos szilárdságot kilovolt per milliméterben fejezzük ki. Vastag lemezben nagyobb a valószínűsége annak, hogy a teljes vastagságon átívelő hibalánc keletkezik, és a nagy próbafeszültségen keletkező hőt nehezebb eltávolítani, így a keresztmetszet növekedésével a milliméterenkénti dielektromos szilárdság csökken. A letörési feszültség, amely az a teljes feszültség, amelyet a lemez képes ellenállni, a vastagsággal nő, de szublineáris sebességgel. Gyakorlatilag egy 6 mm-es lemez nem ad kétszeres elektromos tartalékot a 3 mm-es lemezhez képest, de blokkolja a magasabb abszolút feszültséget.
| Névleges vastagság | Tipikus áttörési feszültség | Tipikus dielektromos szilárdság |
|---|---|---|
| 1,0 mm | ~35 kV | ~30-35 kV/mm |
| 1,6 mm | ~45 kV | ~25-30 kV/mm |
| 3,0 mm | ~60 kV | ~20-22 kV/mm |
| 5,0 mm | ~75 kV | ~15-18 kV/mm |
Hogyan alkalmazzuk ezeket az értékeket egy valódi tervezésben
A 220 V-os vagy 380 V-os berendezéseknél még az 1 mm-es minőségi laminátum is nagy áttörési határt ad, és a valódi tervezési határok általában a kúszótávolságból, a szennyezettségi fokból és a felület követéséből adódnak, nem pedig az ömlesztett dielektromos szilárdságból. A nagyfeszültségű akkumulátor-rendszereknél és a vontatási átalakítóknál a vastagságot a szükséges minimális áttörési feszültségből, plusz legalább kettős biztonsági tényezőből kell kiválasztani, és ellenőrizni kell a vágott élek állapotát, mert a megmunkálás során az üvegszálak szabaddá válnak, és a felületi kisüléshez útvonalakat alakítanak ki. Az élsimítás az elektromos biztonsági számítás része, nem csak megjelenési probléma.
Az akkumulátorcsomag-tervezők ugyanilyen kompromisszumos megoldással néznek szembe egy kis borítékban: a szigetelőlemeznek meg kell felelnie az üzemi feszültség követelményeinek, miközben a csomagot felhelyezi. A jól ellenőrzött laminátum dokumentált UL94 V0 besorolással, egyenletes vastagsággal és tiszta vágott élekkel a megfelelő alapvonal. Emiatt a mi epoxi üvegszál szigetelő lemez akkumulátorokhoz, elektromos berendezésekhez és NYÁK-szerelvényekhez készült, a vastagságválasztást inkább az üzemi feszültség határozza meg, mintsem a találgatás.
 Egyedi epoxigyanta üvegszálas szigetelőlap-gyártók, gyár Egyedi epoxigyanta üvegszálas szigetelőtáblát kínálunk, a Jiangyin Dongli New Materials Technology Co., Ltd. a kínai epoxigyanta üvegszál... Termék megtekintése →
Termikus viselkedés és méretstabilitás
A hőmérsékletváltozások még tisztábban tárják fel a lemezvastagság nemlineáris oldalát. Két különálló mechanizmust kell kezelni.
Először is, az üvegepoxi laminátum rossz hővezető a fémekhez és kerámiákhoz képest. A lemezen átívelő hőellenállás a vastagsággal nő, így a gyűjtősín és a burkolat közötti vastag távtartó hűvösebben tartja a burkolatot, de magát a laminátumot melegebbé teszi. Az akkumulátormodulban vagy a motorvezérlőben ellenőrizze a gyantarendszer folyamatos üzemi hőmérsékletét, ne csak a rövid távú teljesítményt.
Másodszor, a laminátum a vastagságon keresztül másképp húzódik össze, mint a síkban a kikeményedési hőmérséklettől való lehűlés során; a vastagságon átnyúló tágulás jellemzően többszöröse a síkbeli tágulásnak. Az ebből eredő belső feszültség a vastagsággal nő, ezért a vastag lemezek hajlamosabbak a vetemedésre, és a megmunkálás során az anyag eltávolítása után megváltoztathatják a síkságát. Egy vastag lap laposnak tűnhet a raktárban, majd profilozás után meghajol. Az ilyen méreteltérés az egyik leggyakoribb minőségi hiba az epoxi üvegszálas alkatrészeknél.
A termikus mennyezet a prepreg szakaszban kerül kialakításra. A 130-180°C közötti üvegesedési hőmérsékletű égésgátló epoxi üvegrendszer jellemzően 120-155°C körüli folyamatos üzemelést tesz lehetővé, minőségtől függően. Ahelyett, hogy egy általános "szigetelőlap" leírásra hagyatkozna, adjon meg egy epoxi prepreg dokumentált üvegesedési hőmérséklettel és gyúlékonysági besorolással, mert itt határozzák meg a kész laminátum kiszámíthatóságát.
 Egyedi epoxi szénszálas prepreg gyártók, gyár Egyedi epoxi szénszálas prepreg terméket kínálunk, a Jiangyin Dongli New Materials Technology Co., Ltd. Kína Epoxy Carbon Fiber Prepreg gyártója... Termék megtekintése →
Megmunkálhatóság és gyártási tűrések
A vastagság azt is megváltoztatja, hogy a lemez hogyan viselkedik a CNC-műhelyben. A kb. 2 mm alatti lemezek könnyen vághatók, de szorítónyomás hatására elhajlanak. A 8 mm feletti lapok jól megtartják alakjukat, de hőt, szerszámkopást és rétegvesztési problémákat okoznak.
A vastag laminátum fúrása hosszú érintkezést jelent a szerszám és az üvegerősítésű gyanta között. A hő meglágyítja az epoxit, a fúró elkalandozhat, a kilépőoldal pedig hajlamos a sorjaképződésre és a rétegválásra. Körülbelül 6 mm-nél mélyebb furatok esetén használjon éles keményfém fúrókat, mérsékelt orsófordulatszámot és lépcsőzetes fúrást, vagy fúrjon mindkét oldalról áldozati hátlappal, hogy megvédje az utolsó rétegeket.
A marás és profilozás a belső feszültséget is feloldja. Miután az egyik felületről nagy területet eltávolítanak, egy vastag lap a megadott síksági tűréshatáron túl meghajolhat. Ez egy klasszikus beszerzési kockázat: a nyerslap átmegy a bejövő ellenőrzésen, de a kész alkatrész nem. A vastagságtűrés és a síkság ugyanazt a figyelmet érdemli. A szabványos laminátum általában ±0,1 mm és ±0,2 mm közötti vastagságtűréssel kerül kiszállításra, vastagabb lapokkal a lazább vége felé. Ha a tervnek pontos veremmagasságra van szüksége, írja fel a tűréshatárt a rajzra, és ellenőrizze, hogy a síkságot szabad állapotban mérjük. Itt is dolgozik a teljes folyamatot biztosító házon belüli gyártó különbséget jelent, mert a laminálási ciklusok, a gyantatartalom és a préselési paraméterek előre beállíthatók, ahelyett, hogy minden kockázatot a gépműhelyre bíznák.
- Rendelés előtt erősítse meg a névleges vastagságtűrést; soha ne feltételezzen kimondatlan alapértelmezést.
- Sík felületen mért síkossági adatokat kérjen, ne legyen befogott vagy lenyomott lap.
- Ha az alkatrészen mély lyukak vagy vékony szövedékek vannak, érdeklődjön a fúrás minőségéről és az élkidolgozási képességről.
- A nagyon sima felületet igénylő nagy alkatrészekhez érdeklődjön, hogy van-e lehetőség másodlagos csiszolásra vagy csiszolásra.
Hogyan válasszuk ki a megfelelő vastagságot
Nincs univerzális helyes vastagság az epoxi üvegszálas lapokhoz. Az ökölszabályok helyett használjon rövid számítási sorrendet.
- Határozza meg a minimális áttörési feszültséget biztonsági tényezővel, és válassza ki a névleges vastagságot a szállítói adatlapról.
- Ellenőrizze a hajlítási merevséget az elhajlási határértékkel szemben a várható mechanikai terhelésnél; növelje a vastagságot, ha túl nagy az elhajlás.
- Értékelje a termikus környezetet. Ha a lemeznek el kell vezetnie a hőt, használja azt a minimális vastagságot, amely még mindig megfelel az elektromos és mechanikai ellenőrzéseknek. Ha meg kell akadályoznia a hőt, ellenőrizze a gyanta folyamatos üzemi hőmérsékletét.
- A megmunkálhatóság felülvizsgálata. Ha az alkatrészen mély lyukak, vékony falak vagy szoros síkság kell, korlátozza a vastagságot a megbízhatóan megmunkálható értékre, vagy gondoskodjon a másodlagos befejezésről a szállítóval.
- Egyensúlyozza a súlyt és a költségeket. Minden további milliméter anyag- és szállítási költséget jelent, ezért válassza ki a legkisebb vastagságot, amely minden korábbi ellenőrzésen megfelel.
Az egyik gyakori hiba az, hogy vékony lapokat raknak egymásra, hogy megközelítőleg egy vastag lemezt hozzanak létre. A halmozott lapok légréseket, üregeket és részleges kisülést idéznek elő a határfelületeken, és a rétegek közötti ragasztófólia válik a szigetelés gyenge pontjává. Ha a kialakításhoz 12 mm-es fedélzetre van szükség, akkor a vékonyabb lapok ragasztott köteg helyett egyetlen öntött 12 mm-es laminátumot adjon meg.
Az általánosan elérhető szabványos vastagságok közé tartozik a 0,5, 1,0, 1,5, 2,0, 3,0, 4,0, 5,0, 6,0, 8,0, 10,0 és 12,0 mm, és ésszerű gyártási mennyiség mellett egyedi méretek is lehetségesek. Ha a prioritás a nagy merevség kis tömeg mellett, például mozgó berendezési tárgyakban vagy járműre szerelt berendezésekben, szénszálas kompozit lemez a tömeg töredékénél hasonló merevséget biztosít, bár elektromos szigetelési profilja eltérő és anyagköltsége magasabb. Ha ezt az irányt értékeli, a mi a könnyűszerkezetes tervezés áttekintése kompozit panelekkel részletesebben összehasonlítja a két tervezési megközelítést.
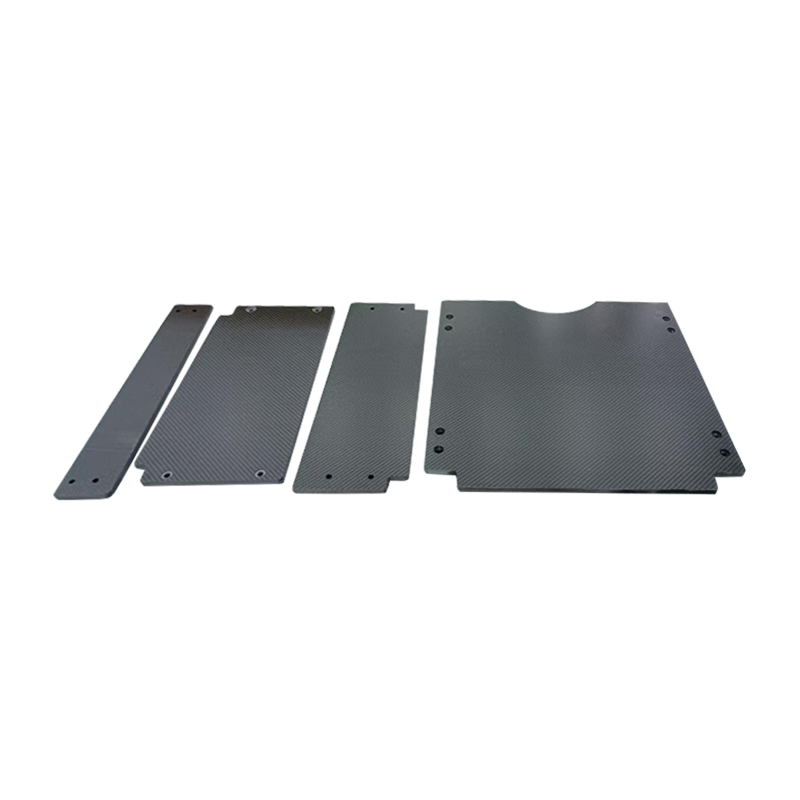 Egyedi 25-250 vastagságú, könnyű, mégis merev szénszálas lemez/panel/M lemez Egyedi, 25-250 vastagságú, könnyű, mégis merev szénszálas lapot/panelt/lemezt kínálunk, Jiangyin Dongli New Materials Technology Co., Lt... Termék megtekintése →
Következtetés
A vastagság az epoxi üvegszálas lapot törékeny szigetelőrétegből merev szerkezeti lemezzé alakítja, és szinte minden fontos tulajdonságot megváltoztat az út során. A merevség a vastagság kocka növekedésével nő, a letörési feszültség lassabban emelkedik, a dielektromos szilárdság milliméterenként csökken, a hőellenállás és a vetemedés kockázata nő, a megmunkálás pedig nehezebbé válik. A választás megbízható módja az, hogy kiszámítja az üzemi feszültséget, a várható terhelést, a termikus környezetet és a gyártási korlátokat, majd ellenőrizze a szállító adatlapját és gyártási képességét. Ennek a sorrendnek a követése megakadályozza a három leggyakoribb meghibásodást: a rögzítőelemek megrepedését, az üzemi feszültség határszigetelését és a megvetemedett lemezeket, amelyek nem felelnek meg a méretellenőrzésnek.


 +86-13961668677

 No. 61, Xingyuan Road, Jiefang falu, Gushan Town, Jianyin City, Jiangsu tartomány, Kína.
